結論: 栃木の機械加工の人手不足対策では、県の2つの設備を手がかりに、稼働状態を記録する仕事と停止理由を調べる仕事を分けます。
理由: 県産業技術センターには稼働監視システムと加工データ解析装置がありますが、監視記録だけで停止原因や必要な人員が決まるわけではありません。
実行: 設備を1台選び、停止した時刻と、そのとき担当者が行っていた作業を対応づけます。
注意: 機器利用は有料です。生成AIによるメモ整理は編集部の提案であり、県の導入実績ではありません。
対象読者:設備の見回りや停止確認の負担を見直したい栃木県内の機械加工会社
今日やること:原因を説明できない停止を1件選び、残っている記録を確かめる
機械が止まっていた時間は分かっても、なぜ止まったかを思い出せない。
機械加工の人手不足対策として稼働監視を考えるとき、この差が残ります。
材料を待っていたのか、段取りを替えていたのか、加工後の測定に時間がかかったのかで、必要な改善は変わるからです。
栃木県産業技術センターは、稼働状態を記録する設備と、加工データを解析する設備を公開しています。
どちらも、自社の工場に置けば自動で人手不足が解消する仕組みではありません。
県の機器で何を確かめられるかを整理すると、設備投資の前に集める記録も絞れます。
※公式情報は2026年9月30日に確認しました。
以下の記録表と試行方法は編集部の提案です。
公的機関が指定した書式や、県内企業の実績を示すものではありません。
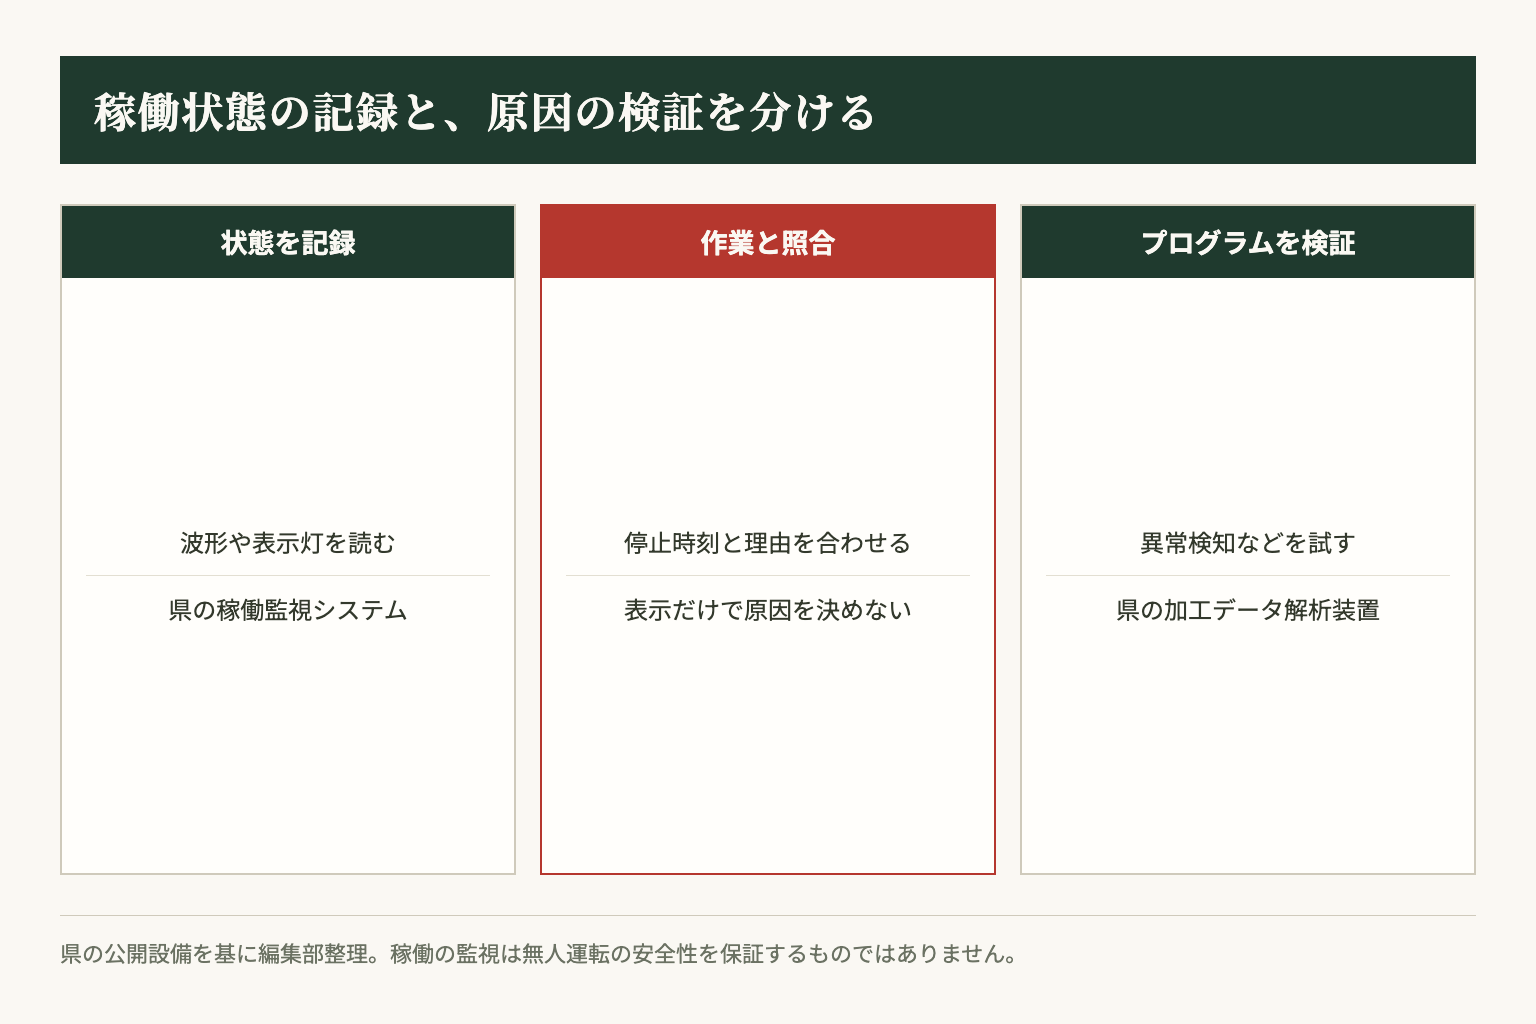
結論:稼働の記録と原因の検証を分ける
県産業技術センターの「加工機械稼働監視システム」は、データロガーの波形と画像認識装置のデータから、機械の稼働状態を監視する設備です。
データロガーは、測定した信号を時間とともに記録する装置です。
一方の「加工データ解析装置」は、予知保全や異常検知のプログラムを開発し、検証するために使います。
| 県の公開設備 | 公式に示されている役割 | 自社で先に整理すること(編集部案) |
|---|---|---|
| 加工機械稼働監視システム | 波形や画像認識のデータから稼働状態を監視 | 何の信号を、どの時刻に記録したいか |
| 加工データ解析装置 | 加工時データを使い、予知保全や異常検知のプログラムを開発、検証 | どの状態を異常と扱い、何を正解として比較するか |
出典:栃木県産業技術センター/加工機械稼働監視システム、加工データ解析装置
例えば、表示灯が消えた記録は、停止を調べる手がかりになります。
しかし、工具交換と材料待ちで同じ表示になるなら、表示灯だけでは両者を区別できません。
原因を調べるには、その時刻の作業記録との照合が必要です。
「監視できたから無人運転へ進める」とは判断しません。
稼働の記録は、機械の安全機能や製品の品質を保証するものではないためです。
製造業全体で対象業務を選ぶ考え方は、栃木の製造業がAIで最初に取り組むべきことでも整理しています。
明日からできること:知りたいことを「止まった時刻」と「止まった理由」に分けて書きます。
表示灯を読む仕組みで確かめたい条件
制御装置からデータを取り出せない機械でも、画面や表示灯を外から読める場合があります。
県の稼働監視システムの画像認識装置は、視野内のメーター値、英数字、表示灯のON/OFFを最大20か所記録できると案内されています。
既存設備の表示を記録する方法を検討する際の、具体的な相談材料になります。
ただし、この「20か所」は視野内の記録箇所数です。
「工場の機械20台を同時に監視できる」という意味に読み替えることはできません。
自社設備への適用は、表示の位置や見え方を含めて確認します。
編集部では、相談前に次の条件をメモすることを提案します。
- 表示の意味:運転中、段取り中、異常停止をどの表示で区別するか。
- 読み取る環境:照明の反射、画面の切替、作業者による遮りがあるか。
- 記録のつなぎ方:機械側の時刻と、作業日報の時刻をどう対応づけるか。
表示の意味が曖昧なままだと、記録が増えても停止の分類は進みません。
反射で読めない場合には、解析方法の変更より設置条件の調整が先です。
時刻がずれていれば、正しく取れたデータでも別の作業と結びつけてしまいます。
明日からできること:機械メーカーの説明書と現場の表示を照合し、表示灯が示す状態を担当者間でそろえます。
停止理由のメモと生成AIの使い分け
記録が取れた後にも、人が説明する部分は残ります。
「段取り」とだけ書かれた停止が、工具の交換なのか、図面の確認なのかで、減らせる仕事が違うためです。
理由を詳しく書かせすぎると記入の負担が増えるので、最初は判断に必要な項目に絞ります。
次の表は、実在する企業の記録ではなく、試行用の記入例です。
数値による改善効果を示すものではありません。
| 記録する項目 | 架空の記入例 | 確認の目的 |
|---|---|---|
| 設備と時刻 | 設備A、停止開始と再開の時刻 | 監視データと同じ停止を探す |
| その間の作業 | 工具を交換し、初品を測定していた | 必要な作業と待ち時間を区別する |
| 待っていたもの | 測定担当者の確認 | 誰のどの作業に依存していたか調べる |
| 判断できない点 | 記録がなく理由不明 | 推測で原因を埋めない |
こうした短いメモの表現がばらばらなら、生成AIで分類候補を作る方法はあります。
例えば、機密を含まない架空のメモだけを渡し、「工具交換」「材料待ち」「確認待ち」「不明」に分ける試行です。
これは編集部の提案であり、県の設備が持つ機能の説明ではありません。
分類の出力には、元のメモを必ず併記します。
「工具交換後に測定担当者を待った」という記録を工具交換だけにまとめると、待ち時間の理由が消えます。
一つの停止に複数の作業が含まれる場合は、無理に一分類へ押し込みません。
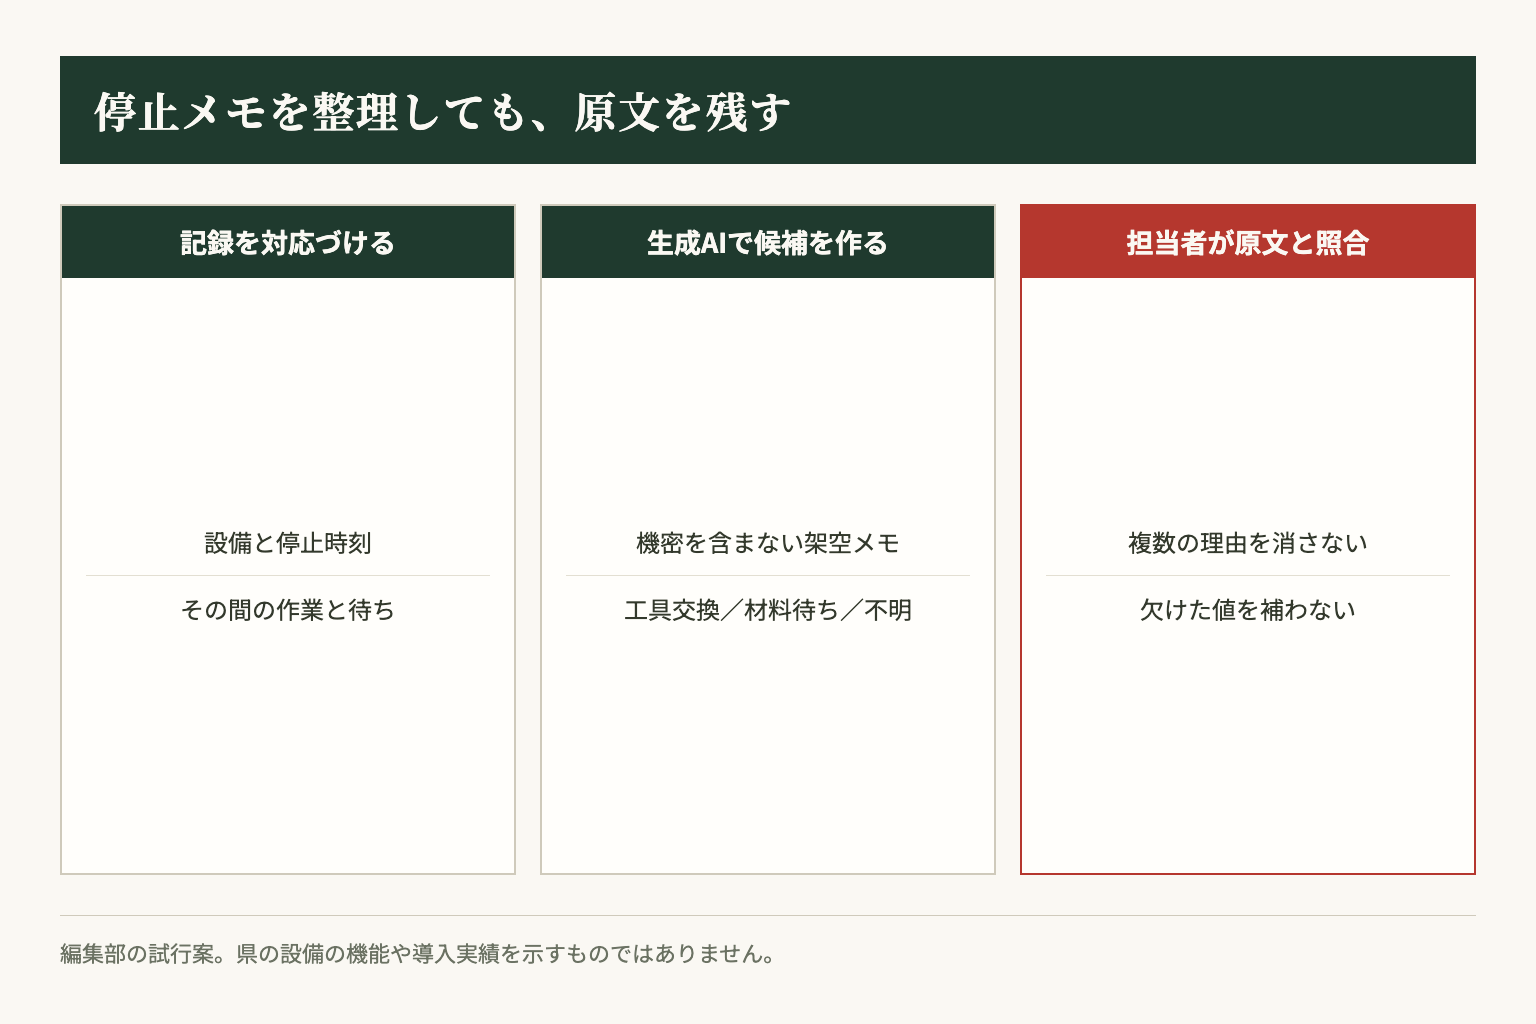
生成AIには、欠けた時刻や測定値、工具寿命を推測で補わせません。
品番や図面、取引先の仕様を外部サービスへ渡す前には、契約と社内の情報管理条件を確認します。
入力範囲の決め方は、生成AIを使う前に決める社内ルールを参照できます。
明日からできること:理由不明の記録を残せる欄を作り、分からない停止を推測で分類しない運用にします。
異常検知の試験と、現場での確認負担
停止メモの整理と、機械の異常を検出するプログラムの開発は別の仕事です。
県の加工データ解析装置は、加工時のデータから予知保全や異常検知を行うプログラムの開発と検証に用いる、と説明されています。
完成した診断サービスを、そのまま自社の設備へ導入できるという案内ではありません。
異常検知を試すなら、正常な工具交換や材料の違いを、不具合と取り違えないかを調べる必要があります。
加工する材質や条件が変わると、観測される値も変わり得るためです。
記録した期間に故障がなければ、正常時に警告が出ないことだけで、故障を検出できるとは確認できません。
編集部の提案は、機械への制御出力につなぐ前に、記録を使って検知結果を照合する試行です。
設備担当者が実際の状態を確認できる範囲で、不要な警告と見逃した異常をそれぞれ残します。
安全や品質に関わる判定を、未検証のモデルへ移すことは避けます。
その際、人手不足対策として見るのは、検知の件数だけではありません。
見回りが減っても、警告のたびに人が現場へ戻り、記録を調べ直しているなら、担当者の負担は残ります。
日々の確認、修正、設定変更にかかった作業も含めて、従来の運用と比較します。
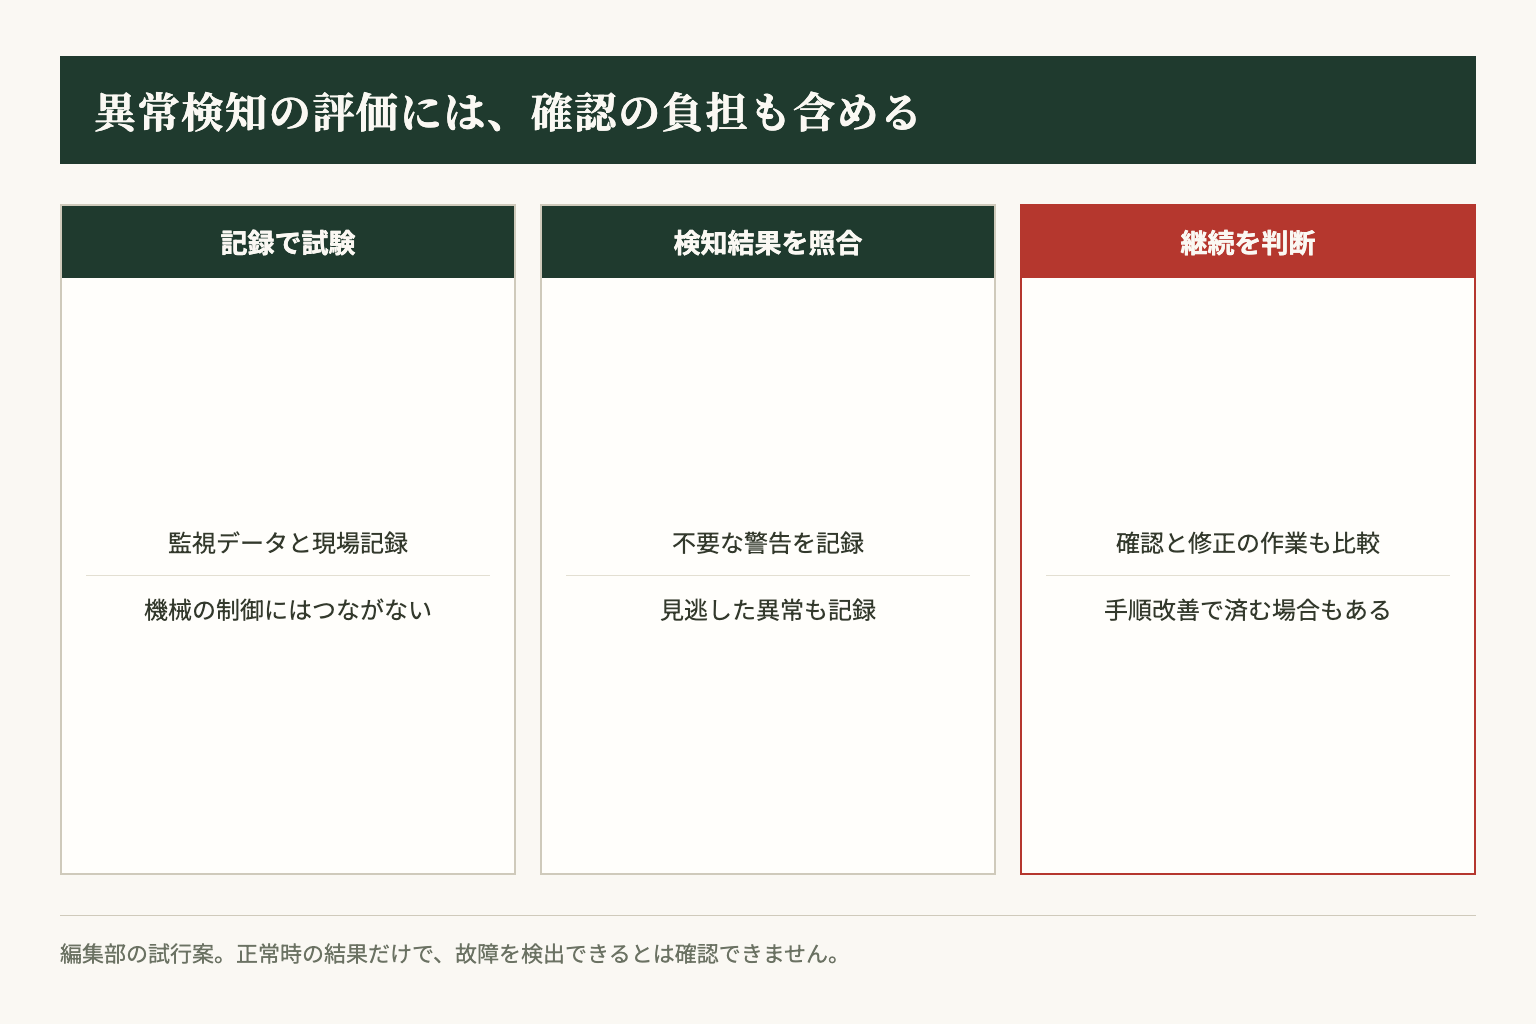
原因が測定待ちや材料の準備にあるなら、先に担当の割当てや準備手順を変える選択もできます。
異常検知の開発を始めないという判断にも、停止の記録は役立ちます。
明日からできること:試行の評価欄に、不要な警告への対応と記録の修正作業を加えます。
県の機器利用とWeb技術相談の条件
試す設備が決まっても、センターの機器を自社工場へ借り出せるとは限りません。
公式の利用手順は、日時を予約し、申請と許可を経て、各センターへ来所して利用する流れです。
貸出しや自社設備との接続が可能かは、今回確認した機器ページだけでは判断できません。
掲載されている使用料は、稼働監視システムが1時間180円、加工データ解析装置が1時間80円です。
これは各機器の使用料であり、導入一式やプログラムの開発費ではありません。
予約時には試験条件、持参物、料金を担当職員へ確認します。
初めて利用する機器では、ライセンス登録も必要です。
施設利用には目的の制限があります。
県は、生産や計量証明事業など、直接商取引のための機器使用を控えるよう案内しています。
繁忙期の生産設備の代わりとして予約するのではなく、調べたい技術課題と利用目的を先に伝えます。
出典:栃木県産業技術センター/施設の利用手順と注意事項、稼働監視システム、加工データ解析装置
どの機器を使うか決められない段階では、Web技術相談という方法もあります。
公式案内では平日9時から17時、費用は無料です。
機械加工や精密測定などの連絡先は、機械電子技術部の028-670-3396です。
有料の機器利用とは条件を分けて確認します。
なお、Web技術相談の案内には、秘密情報や個人情報の提示を避け、相談内容の録画や録音を控えるよう記載があります。
相談をAIで自動録音する前提にはせず、共有できる資料の範囲を担当職員と調整します。
明日からできること:相談用メモに「記録したい表示」「分からない停止理由」「外部共有できる情報」を書きます。
よくある質問
Q. 県の稼働監視システムを使えば、人員を減らせますか?
公開されている仕様だけから、削減できる人数は判断できません。
停止理由や必要な安全確認を調べ、見回りの削減と警告への対応を含めて評価します。
監視記録が取れることは、無人運転の安全性の証明ではありません。
Q. 加工データ解析装置は、AIが故障を自動診断するサービスですか?
公式には、予知保全や異常検知のためのプログラムを開発し、検証する装置と説明されています。
自社のデータで何を試せるか、どこまで支援を受けられるかを機械電子技術部へ確認します。
Q. 相談も機器利用も無料ですか?
Web技術相談は無料ですが、機器利用には使用料があります。
稼働監視システムと加工データ解析装置では料金も異なります。
利用前に、必要な手続きと試験条件を含めて担当職員へ確認します。
まとめ
- 県の稼働監視設備は状態の記録、加工データ解析装置はプログラムの開発と検証に使います。
- 停止時刻には作業メモを対応づけ、理由不明の記録を推測で埋めません。
- 生成AIによる分類と、機械の異常検知は別々に試します。
- 機器利用の条件とWeb技術相談の条件を分けて確認します。
「機械が止まっていた」という記録に、その間に担当者が何をしていたかを添える。
そこまで分かれば、表示を自動で読むべきか、材料の準備や測定待ちを見直すべきかを相談できます。
最初に持ち込むのは、原因を説明できない停止の記録です。
AI導入ナビ 栃木を運営する株式会社Nexaは、業務フローの設計や自動化の実装を支援しています。
公的機関とは別の相談窓口です。